

В статье рассмотрены способы подготовки SMD-компонентов, поставляемых россыпью, к монтажу на печатную плату: ручной монтаж, упаковка в ленту с помощью полуавтоматического и автоматического оборудования для дальнейшего применения в установщике компонентов. Приводятся в пример конкретные модели оборудования.
ООО НПП «Универсал Прибор», г. Санкт-Петербург

В каком формате поставляются компоненты для SMD-монтажа
SMD-компоненты доставляются на производство в различных упаковках. Конечно, лучший вариант, когда компоненты упакованы в готовую катушку для автоматической установки, или в пенал для подачи через вибропитатель, или поставляется лоток с компонентами, расположенными в заданном порядке. Однако чаще всего (особенно в случае с массовыми и простыми компонентами вроде резисторов, конденсаторов, диодов в стандартных корпусах, которые расходуются при монтаже тысячами штук) производитель плат получает их россыпью в мешках, коробках либо в отрезках лент.
Компоненты, сваленные россыпью, не ориентированы, могут быть загрязнены, а самые мелкие могут разлетаться от статического электричества. Всё это способно приводить к ошибкам оператора и браку на выходе. Как же подготовить россыпь компонентов к работе, эффективно превратить ее в формат, готовый к высокоскоростному автоматическому монтажу? Этому вопросу посвящена данная статья.
Работа с россыпью при мелкосерийном производстве и прототипировании
Упаковывать компоненты в ленту требуется не во всех случаях. Для мелкосерийного производства или создания прототипов можно построить простую, но функциональную линию, оснастив ее полуавтоматическим оборудованием, которое позволяет работать с россыпью напрямую. В состав линии входят три установки (рис. 1): ручной трафаретный принтер (YX3040) или автоматический дозатор, с помощью которого на плату наносится паста; ручной пневматический манипулятор с вакуумным захватом (Fritsch LM901 или Ren Thang SMT‑402) для установки компонентов; настольная камерная печь оплавления (YX530 или YX3530HL).
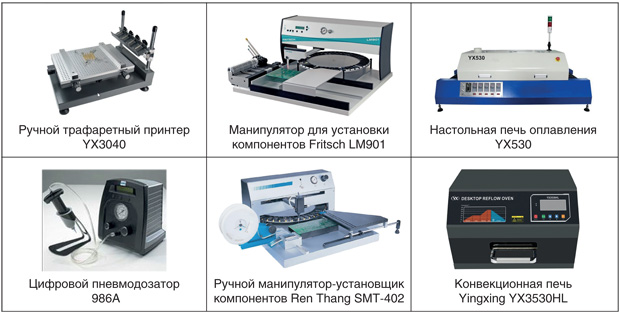
Рис. 1. Пример линии полуавтоматической сборки
Принцип работы следующий: оператор вручную отбирает компоненты из россыпи (в лотках, кассетах или на антистатических матах) и с помощью ручного манипулятора точно позиционирует и устанавливает их на плату, на которую уже нанесена паста. После установки всех компонентов плату отправляют в печь оплавления для пайки. Такая линия требует минимальных капитальных затрат, позволяет быстро настраиваться на разные платы и компоненты, осуществлять монтаж компонентов, поставленных в любом формате (россыпь, катушки, пеналы, треи). Подходит для сборки прототипов, предсерийных партий, ремонта, сборки уникальных изделий.
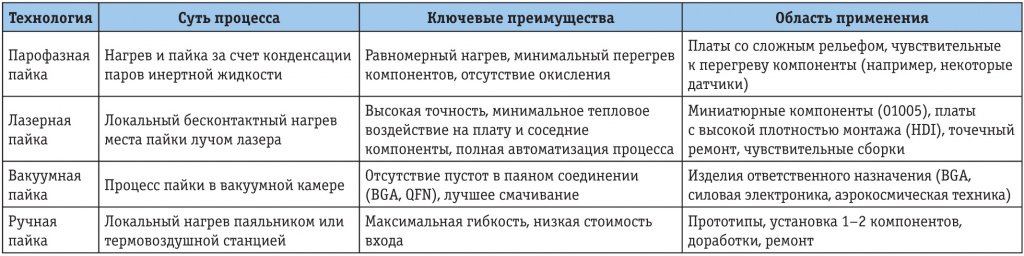
Однако отметим, что для прототипов и мелких серий важен метод пайки. Когда нужно спаять одну крошечную плату с датчиком, отремонтировать BGA-чип на дорогом образце или обеспечить абсолютную надежность соединения для аэрокосмического прибора, требуются специальные технологии (табл. 1). Парофазная пайка бережно и равномерно прогреет всю плату. Лазер позволит точно припаять один компонент, не задевая соседние. Вакуум обеспечит отсутствие пустот под большим корпусом, ведущих к перегреву. Для таких технологий требуется дорогостоящее оборудование, но его приобретение оправданно, если речь идет об отладке и создании опытных образцов, где необходимо самое высокое качество, а не увеличение производительности.
Таблица 1. Выбор технологии пайки в зависимости от задач производства (увеличить изображение)
Упаковка компонентов в SMD-ленту
Когда стоит задача повысить объем выпускаемой продукции при сборке крупной серии, можно использовать автомат поверхностного монтажа. Полностью автоматическое оборудование позволяет максимально увеличить производительность, но для него необходима соответствующая упаковка компонентов. Упаковка в SMD-ленту специально разработана для применения в высокоскоростных установщиках компонентов. Компонент в ячейке ленты правильно расположен, и каждый следующий подается на заданное в программе монтажа место, что позволяет механизму захватывать компонент из ячейки и устанавливать на плату с высокой скоростью.
Внешне такая упаковка представляет собой прозрачную или полупрозрачную (реже черную) пластиковую ленту, намотанную на пластиковую или бумажную катушку диаметром 7–15 дюймов (рис. 2). Сверху она выглядит как ровная полоса шириной 8–72 мм с круглыми или овальными отверстиями по краям. Это перфорация для протяжки ленты через автомат. В центре через равные промежутки видны углубления – карманы (или гнезда). Каждый карман предназначен для одного компонента. Сверху лента заклеена прозрачной или матовой пленкой (верхняя лента-крышка), которая плотно прилегает, удерживая детали от высыпания.
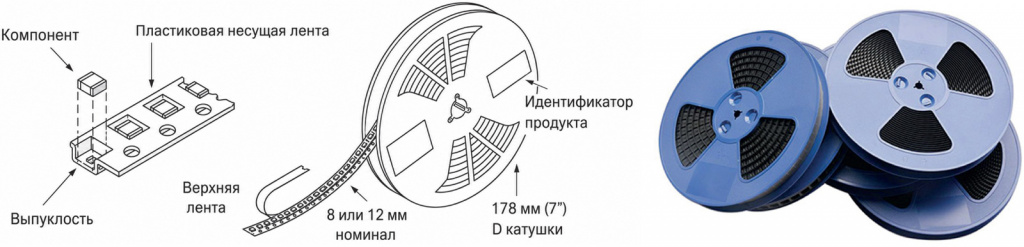
Рис. 2. Катушка с лентой (увеличить изображение)
Упаковку россыпи в ленту можно автоматизировать, для этого разработан специальный станок – упаковщик компонентов. Станок берет компонент из россыпи, правильно ориентирует его, укладывает в карман транспортной ленты, запечатывает сверху пленкой и наматывает готовую ленту на катушку. На выходе получается стандартный носитель, полностью готовый к работе в установщике поверхностного монтажа.
Упаковка компонентов в ленту на собственном производстве обеспечивает гибкость и скорость. Имея партию компонентов россыпью, можно упаковывать в ленту ровно столько, сколько требуется для производства конкретной серии. К тому же качество упаковки можно контролировать, а несущую ленту можно использовать повторно.
Есть еще одна причина, по которой упаковка в ленту становится необходимостью: отечественные производители отгружают компоненты почти всегда россыпью. Приобретая конденсаторы или резисторы одного из российских производителей, вы получаете компонент, непригодный для подачи в автоматический питатель, а значит, его необходимо упаковать.
Типовые размеры компонентов поверхностного монтажа (SMD) стандартизированы и выражаются в дюймах и миллиметрах. В профессиональной среде чаще используют дюймовое обозначение (например, 0402, 0603, 0805), хотя физические размеры при этом указываются в миллиметрах. В табл. 2 приведены типовые размеры для основных категорий SMD-компонентов. Бывают и отечественные конденсаторы нестандартных размеров (рис. 3, табл. 3). Для их упаковки потребуется специальная несущая лента либо ближайшая подходящая по размерам.
Таблица 2. Стандартные типоразмеры корпусов SMD (резисторы, конденсаторы)
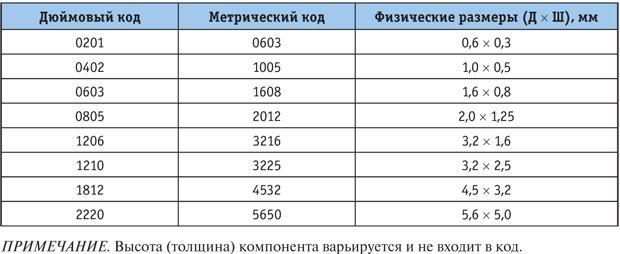
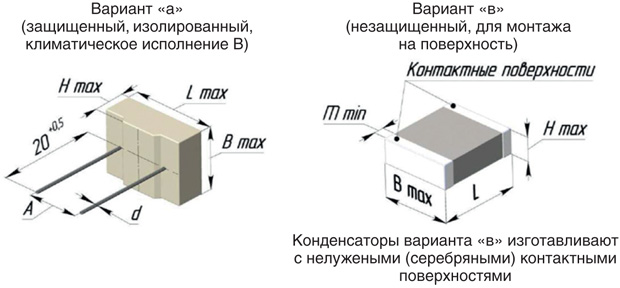
Рис. 3. Пример отечественных конденсаторов нестандартной формы и размера
Таблица 3. Технические характеристики конденсаторов варианта «в» (увеличить изображение)
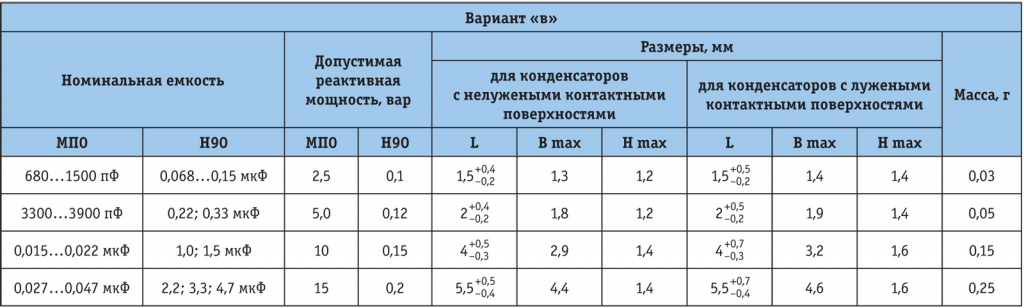
Наряду с конденсаторами можно упаковывать диоды, разъемы, микросхемы и любые другие SMD-компоненты. Для заказа специальной несущей ленты следует предоставить чертеж корпуса компонента и, желательно, фотографию.
Полуавтоматы для упаковки компонентов в ленту
Для упаковки компонентов в ленту можно использовать классические полуавтоматы. Их механизм выполняет лишь вспомогательную функцию запечатывания, а за интеллект и точность отвечает человек. Оператор берет компонент из россыпи и кладет его в карман ленты, потом нажимает на педаль, и лента продвигается на шаг, а станок наклеивает сверху защитную пленку, герметично запаковывая компонент. Есть полуавтоматы с камерой (например, такие как OB-T02A). Они, прежде чем запечатать карман, проверяют, не пуст ли он и правильно ли в нем лежит компонент. Такие станки позволяют начать работу с россыпью, но их пропускная способность и точность всегда будут ограничены человеческим фактором. Как показала практика, с помощью полуавтомата самый опытный оператор может упаковать не больше 3000–5000 компонентов в час. Но главное, это монотонный ручной труд, что слишком тяжело для человека при крупном серийном производстве и повышает вероятность ошибки из-за усталости. Поэтому полуавтоматы подходят для малых и средних объемов.
Переход к автоматической упаковке
Современные автоматические упаковочные машины способны обрабатывать тысячи компонентов в час без участия оператора, поэтому переход к автоматической упаковке – закономерное решение для предприятия, стремящегося к росту производства. Автоматические системы с машинным зрением обеспечивают точность позиционирования до ±0,03 мм, что недостижимо при полуавтоматической работе. Также автоматизация решает критически важные вопросы защиты компонентов и оптимизации производственных площадей. Полуавтоматический процесс, где оператор взаимодействует с каждым компонентом, повышает риск повреждения от электростатического разряда (ESD) или механического воздействия, особенно для миниатюрных деталей типа 0201. Автоматическая упаковка в герметичную ленту обеспечивает надежную защиту от внешних воздействий и влаги. Важно и логистическое преимущество: компактные катушки с готовой лентой занимают значительно меньше места на производственной линии по сравнению с громоздкими лотковыми питателями, которые часто используются при полуавтоматической подаче. В итоге, хотя автоматическая линия требует бóльших первоначальных инвестиций, ее внедрение ведет к снижению себестоимости продукции за счет экономии на браке, труде операторов и более эффективного использования оборудования.
На рис. 4 показаны автоматические упаковщики в ленту серии FAR-i3/i4 (характеристики серии перечислены в табл. 4). Это высокоскоростные автоматы, которые полностью исключают ручной труд на этапе подачи компонентов. Оснащены вибробункером (рис. 5) и системой машинного зрения для полного цикла: от сыпучей массы до готовой катушки.
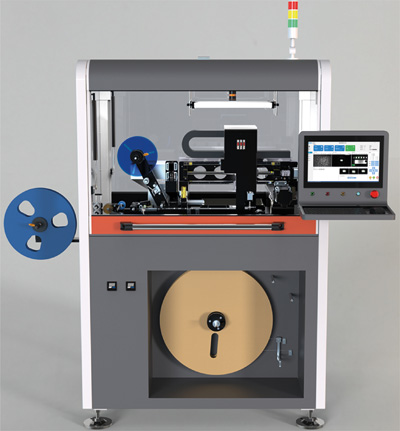
Рис. 4. Упаковщик компонентов в ленту автоматический 1ClickSMT FAR-i3
Таблица 4. Технические характеристики упаковщика FAR-i3
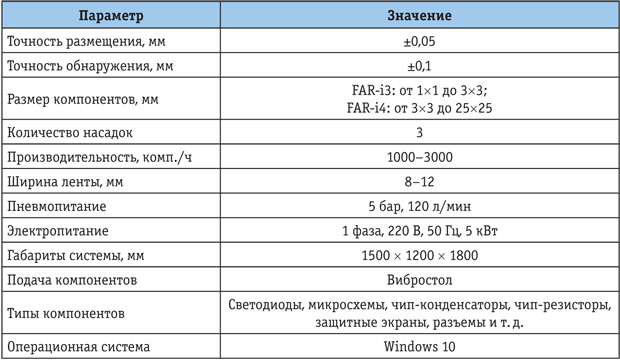
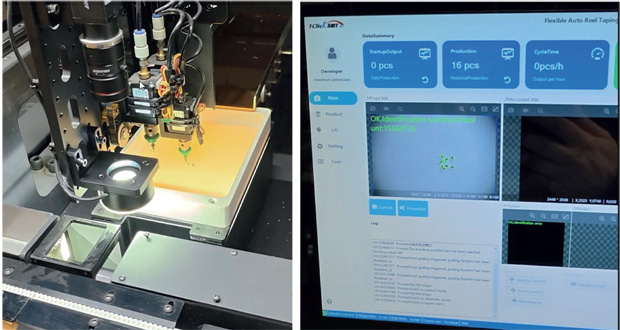
Рис. 5. Упаковщик 1ClickSMT FAR-i3: определение и забор компонента в вибробункере
Эти установки обеспечивают полную автоматизацию упаковки компонентов в ленту, стабильное качество, низкую себестоимость операции и способны работать с мелкими компонентами. Есть у них и ограничения: высокая капитальная стоимость (CAPEX), сложность наладки и обслуживания (в частности, настройка светочувствительности), низкая гибкость, зависимость от сырья. Поэтому для производств с большой номенклатурой рекомендуется использовать полуавтоматические модели.
Кроме упаковщиков в ленту существуют и прочие исполнения автоматических установок для перекладывания из одного типа упаковки в другую, более удобную для конкретного техпроцесса сборки.
Сращивание и маркировка
После упаковки компонентов в ленту работа переходит на новый этап: надо подготовить ленту к «боевому» использованию на скоростных автоматах. Здесь важны детали, и главная – непрерывность. Чтобы автомат не останавливался, ленты надо срастить в одну длинную гирлянду. Когда лента заканчивается, оператор не ставит новую, а сращивает конец старой ленты с началом новой, создавая одну «бесконечную» ленту. Использование профессионального инструмента со сменными кассетами скоб, например, SMS‑0604, ускоряет процесс. Это рутинная процедура, которая тем не менее экономит минуты на каждой замене, а в итоге – часы и дни работы линии за год. Существует автоматическая станция сращивания. Аппарат может соединять ленты шириной 8, 12, 16, 24 мм, работать как с бумажными, так и с пластиковыми лентами, отличается высокой точностью и надежностью соединения и прост в эксплуатации.
Обрезки лент не выбрасываются, а аккуратно раскладываются на многоячеечные поддоны, чтобы потом их можно было использовать для ручной установки или прототипов. Каждая катушка должна быть подписана, а начало ленты – промаркировано, чтобы оператор не тратил время на опознавание. Всё это позволит улучшить серийное производство.
Прямая установка россыпи (с обходом этапа упаковки)
Вибростол в монтажном автомате
Существует ряд автоматов для поверхностного монтажа, которые в качестве опции оснащены вибростолом. Оператор высыпает на него компоненты, после чего автомат с помощью верхней камеры сканирует рабочую область и распознает компоненты, лежащие «спиной» вверх, для последующего захвата и установки. Однако возможна ситуация, когда даже после включения вибростола ни один из компонентов не занимает положения, пригодного для захвата. В этом случае оператору приходится вручную переворачивать или поштучно подавать компоненты, что существенно снижает производительность. Кроме того, на вибростоле может находиться только один номинал компонентов, а количество вибростолов в автомате обычно ограничено одним-двумя. Поэтому такой способ подачи следует рассматривать лишь как вспомогательный.
Работа с лотками
Если в автомате нет вибростола, то для монтажа компоненты необходимо подготовить: разложить заранее в определенные ячейки лотка «спиной» вверх. Существуют относительно простые и бюджетные автоматы (например, SMT802B-F), в которых можно запрограммировать зону с размещенным в ней определенным компонентом. По такому же принципу работает отечественный автомат поверхностного монтажа «Сатурн» (рис. 6) производства ГК «Инициатива» (г. Екатеринбург). Заранее разложенные по ячейкам компоненты забираются насадкой и устанавливаются на плату.
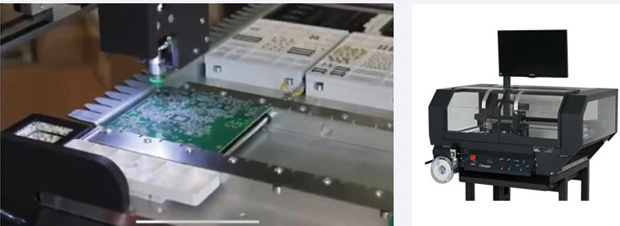
Рис. 6. Автоматический установщик компонентов «Сатурн»
Как выбрать оптимальное решение
Одного наилучшего решения не существует. Выбор между ручным монтажом, полуавтоматом, автоматом для упаковки в ленту и прямой установкой россыпи определяется с учетом трех параметров: объем производства, номенклатура и экономика. Если надо обработать сотни тысяч однотипных чипов, стоит предпочесть автоматическую упаковку или даже чип-шоттер. Если компонентов десятки тысяч, но при этом сотни разных наименований, следует выбрать полуавтомат. Если изготавливаются прототипы – не усложняйте, работайте руками. Ключ – в расчете точки перелома, когда затраты на текущий метод становятся выше, чем инвестиции в более производительный.
Главное, следует осознать: россыпь – это не что-то устаревшее или неудобное. Напротив, в современном производстве это мощный инструмент для снижения затрат и повышения гибкости. Весь вопрос в том, какие процессы мы выстраиваем вокруг этого инструмента. От простого ручного труда – через полуавтоматы – к полностью роботизированным линиям. Выбор за вами, и он должен быть основан на холодном расчете ваших объемов и ассортимента.
Опубликовано в журнале «ИСУП» № 4(124)_2026
Е. Н. Лавриновская,
менеджер по работе с клиентами,
ООО НПП «Универсал Прибор»,
г. Санкт-Петербург,
тел.: +7 (812) 334‑5566,
эл. почта: priborpribor.ru
Иллюстрации предоставлены ООО НПП «Универсал Прибор»
_big.jpg'); "2(116)_small.jpg")

